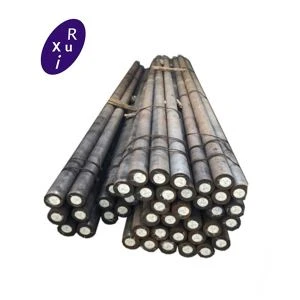
U mojoj ulozi dobavljača Inconel 617, često me pitaju o procesu proizvodnje Inconel 617 cijevi. Inconel 617 je legura nikla - hroma - kobalta - molibdena poznata po odličnoj čvrstoći na visokim temperaturama, otpornosti na oksidaciju i otpornosti na puzanje. Ova svojstva čine Inconel 617 cijevi vrlo traženim u različitim industrijama, uključujući aeronauku, proizvodnju električne energije i hemijsku obradu.
Priprema sirovina
Proizvodnja Inconel 617 cijevi počinje pažljivim odabirom i pripremom sirovina. Glavni elementi u Inconel 617 su nikl (Ni), hrom (Cr), kobalt (Co) i molibden (Mo), zajedno sa malim količinama drugih elemenata kao što su aluminijum (Al), titan (Ti) i ugljenik (C). Sirovine visoke čistoće su ključne za osiguravanje željenog hemijskog sastava i svojstava konačnog proizvoda.
Nikl je osnovni element Inconela 617, pružajući dobru otpornost na koroziju i duktilnost. Krom povećava otpornost legure na oksidaciju formiranjem zaštitnog oksidnog sloja na površini. Kobalt poboljšava otpornost na visoke temperature i otpornost na puzanje, dok molibden doprinosi ukupnoj čvrstoći i otpornosti na koroziju. Aluminijum i titanijum pomažu u stvaranju gama - pracipitata, koji dodatno ojačavaju leguru na visokim temperaturama.
Sirovine su pažljivo izvagane i pomiješane u pravilnim proporcijama. Ovaj proces se obično izvodi u peći za vakuumsko indukcijsko topljenje (VIM). VIM peć pruža kontrolisano okruženje, smanjujući rizik od kontaminacije nečistoćama kao što su kiseonik, azot i vodonik. Proces topljenja se pažljivo prati kako bi se osiguralo da legura dostigne željenu temperaturu i hemijski sastav.
Topljenje i rafiniranje
Nakon što se sirovine utovare u VIM peć, počinje proces topljenja. Peć koristi indukcijsku zavojnicu za stvaranje visokofrekventnog magnetskog polja, koje zagrijava i topi metal. Vakuumsko okruženje u peći pomaže u uklanjanju isparljivih nečistoća i plinova, što rezultira čistijom i homogenijom legurom.
Nakon početnog topljenja u VIM peći, rastopljena legura može proći dalje procese rafiniranja. Jedna uobičajena metoda rafiniranja je pretapanje elektrošljake (ESR). U ESR, legura se pretopi ispod sloja rastopljene troske. Šljaka djeluje kao filter, uklanjajući nemetalne inkluzije i dalje pročišćavajući leguru. Ovaj proces poboljšava čistoću legure, mehanička svojstva i ukupni kvalitet.
Druga opcija rafiniranja je vakuumsko lučno topljenje (VAR). U VAR-u, električni luk nastaje između potrošne elektrode napravljene od legure i vodeno hlađenog bakrenog lončića. Toplota iz luka topi elektrodu, a rastopljeni metal kaplje u lončić, stvrdnjavajući se u ingot. Vakuumsko okruženje u VAR procesu pomaže u uklanjanju preostalih nečistoća i osigurava ujednačenu mikrostrukturu.
Formacija ingota
Nakon procesa rafiniranja, rastopljena legura Inconel 617 se lijeva u ingot. Ingot je veliki, čvrsti blok metala koji služi kao polazni materijal za dalju obradu. Proces livenja se pažljivo kontroliše kako bi se osiguralo da ingot ima ujednačen sastav i mikrostrukturu.


Tokom livenja, rastopljeni metal se sipa u prethodno zagrejani kalup. Kalup je dizajniran da ingotu dobije željeni oblik i veličinu. Kako se metal hladi i učvršćuje, on prolazi kroz niz faznih transformacija, što može uticati na njegova mehanička svojstva. Za kontrolu procesa skrućivanja i minimiziranje stvaranja defekata kao što su poroznost i segregacija, koriste se različite tehnike, kao što su kontrolirane brzine hlađenja i dodavanje inokulanta.
Kovanje i valjanje
Nakon što je ingot proizveden, spreman je za kovanje i valjanje. Kovanje je proces koji koristi tlačne sile za oblikovanje metala. Ingot se zagreva na visoku temperaturu, obično u opsegu od 1000 - 1200°C (1832 - 2192°F), a zatim se podvrgava mehaničkim silama pomoću čekića ili prese. Kovanje pomaže da se razbije krupno zrnasta struktura ingota, poboljšaju mehanička svojstva legure i eliminišu sve unutrašnje defekte.
Nakon kovanja, metal se dalje obrađuje valjanjem. Valjanje je proces koji uključuje prolazak metala kroz niz valjaka kako bi se smanjila njegova debljina i povećala dužina. Postoje dvije glavne vrste valjanja: toplo valjanje i hladno valjanje.
Vruće valjanje se izvodi na visokim temperaturama, obično iznad temperature rekristalizacije legure. Ovaj proces se koristi za proizvodnju cijevi velikog promjera i za postizanje početnog oblika i veličine cijevi. Vruće valjanje pomaže da se poboljša duktilnost i sposobnost oblikovanja legure, što olakšava rad u narednim koracima obrade.
Hladno valjanje se izvodi na sobnoj ili blago povišenoj temperaturi. Koristi se za poboljšanje završne obrade cijevi, poboljšanje njene točnosti dimenzija i povećanje njene čvrstoće. Hladno valjanje se također može koristiti za proizvodnju cijevi manjih prečnika i tanjih zidova.
Izrada cijevi
Sljedeći korak u proizvodnji Inconel 617 cijevi je izrada cijevi. Postoji nekoliko metoda za proizvodnju cijevi, uključujući proizvodnju bešavnih cijevi i proizvodnju zavarenih cijevi.
Proizvodnja bešavnih cijevi uobičajena je metoda za proizvodnju visokokvalitetnih Inconel 617 cijevi. Proces počinje sa čvrstim komadom, koji se zagrijava na visoku temperaturu, a zatim buši pomoću trna. Proces probijanja stvara rupu u sredini gredice, formirajući šuplju cijevnu školjku. Oklop cijevi se zatim dodatno izdužuje i smanjuje u promjeru pomoću serije valjanja i izvlačenja.
Proizvodnja zavarenih cijevi uključuje spajanje dva ili više komada metala u cijev. Najčešća metoda zavarivanja Inconel 617 cijevi je zavarivanje inertnim plinom od volframa (TIG). TIG zavarivanje koristi volframovu elektrodu koja se ne troši za stvaranje luka između elektrode i radnog komada. Dodatni metal se može dodati u bazen za zavarivanje kako bi se osigurao jak i pouzdan spoj.
Toplinska obrada
Nakon što je cijev formirana, ona se podvrgava procesu termičke obrade kako bi se optimizirala njena mehanička svojstva. Toplinska obrada uključuje zagrijavanje cijevi na određenu temperaturu, zadržavanje na toj temperaturi određeni vremenski period, a zatim hlađenje kontroliranom brzinom.
Najčešća termička obrada Inconel 617 cijevi je žarenje otopinom. Žarenje rastvora se izvodi na visokoj temperaturi, obično u opsegu od 1120 - 1180°C (2048 - 2156°F), da bi se rastvorili svi talozi i homogenizovala mikrostruktura. Nakon žarenja otopinom, cijev se brzo hladi na sobnu temperaturu kako bi se spriječilo stvaranje nepoželjnih taloga.
U nekim slučajevima, cijev također može biti podvrgnuta drugoj toplinskoj obradi koja se naziva starenje. Starenje uključuje zagrijavanje cijevi na nižu temperaturu, obično u rasponu od 700 - 800°C (1292 - 1472°F), tokom dužeg vremenskog perioda. Ovaj proces omogućava stvaranje gama-prime precipitata, koji dodatno ojačavaju leguru na visokim temperaturama.
Završna obrada i pregled
Kada je termička obrada završena, Inconel 617 cijev prolazi kroz niz operacija završne obrade kako bi se poboljšao kvalitet svoje površine i točnost dimenzija. Cijev se može polirati, brusiti ili strojno obrađivati kako bi se uklonile sve površinske nesavršenosti i postigla željena završna obrada površine.
Cijev je također podvrgnuta sveobuhvatnom procesu inspekcije kako bi se osiguralo da ispunjava tražene standarde kvaliteta. Metode ispitivanja bez razaranja kao što su ultrazvučno ispitivanje (UT), ispitivanje vrtložnim strujama (ET) i radiografsko ispitivanje (RT) koriste se za otkrivanje bilo kakvih unutrašnjih defekata kao što su pukotine, poroznost ili inkluzije. Provjera dimenzija se također provodi kako bi se osiguralo da cijev ima ispravan promjer, debljinu stijenke i dužinu.
Zaključak
U zaključku, proizvodnja Inconel 617 cijevi je složen proces u više koraka koji zahtijeva pažljivu kontrolu i pažnju na detalje. Od pripreme sirovina do završne obrade i inspekcije, svaki korak igra ključnu ulogu u određivanju kvaliteta i performansi konačnog proizvoda.
Kao [uloga dobavljača] Inconela 617, posvećen sam pružanju proizvoda visokog kvaliteta koji ispunjavaju stroge zahtjeve naših kupaca. Nudimo širok spektar proizvoda Inconel 617, uključujućiInconel 617 Rod,Inconel 617 žica,Inconel 617 cijev,Inconel 617 Coil, iInconel 617 Bar. Ako imate bilo kakvih pitanja ili su vam potrebne dodatne informacije o našim Inconel 617 proizvodima, ne ustručavajte se da nas kontaktirate radi nabavke i pregovora.
Reference
- ASM priručnik, svezak 2: Svojstva i izbor: legure obojenih metala i materijali posebne namjene. ASM International.
- Nikl i legure nikla: proizvodnja, primjena i ekonomija. CS Khatua.
- Priručnik o superlegurama. John D. Whittenberger, Jayanta K. Lal.